Caso de estudio · Mantenimiento · M-Duino
Vigilar la máquina. Planificar el mantenimiento.
Un PLC M-Duino lee la máquina. MySQL guarda el histórico para mantenimiento.
El PLC lee los encoders y los sensores. Los datos van al panel, a MySQL y a mantenimiento.
Datos en vivo para el operario, histórico para el equipo de mantenimiento.
Este caso describe cómo monitorizar una máquina de producción para el mantenimiento preventivo y predictivo con equipos de Industrial Shields. Se basa en un proyecto real en una empresa que repara y fabrica máquinas y repuestos para la industria textil. El caso no cita al cliente. Los valores de los paneles son ejemplos, no datos de la máquina.
Sobre el terreno
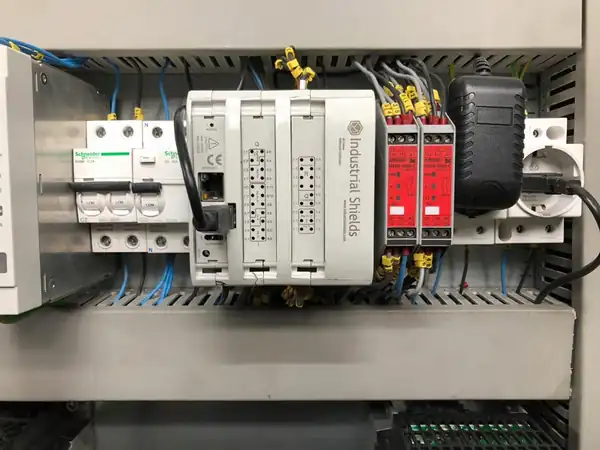
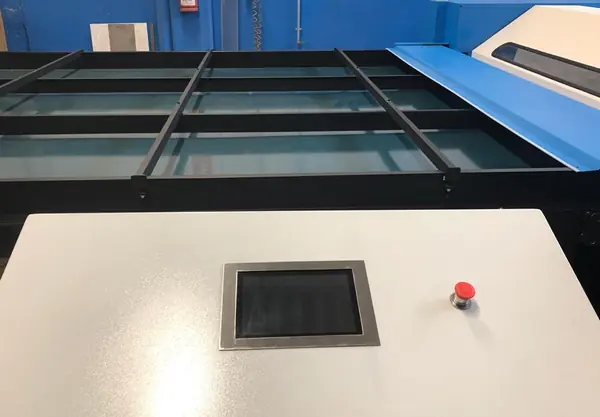
El armario y la máquina.
Fotos del documento original del caso.
El reto
Convertir los datos de la máquina en trabajo de mantenimiento.
La empresa repara y fabrica máquinas y repuestos para la industria textil, y su departamento de ingeniería construye máquinas especiales. Tenía dos objetivos: mejorar la eficiencia de su producción y pasar al mantenimiento preventivo y predictivo. Para ello, los datos de la máquina tenían que llegar al operario, a una base de datos y a la herramienta de planificación del mantenimiento.
Leer la máquina
Los encoders y los sensores de la máquina ya dan su estado. El PLC los lee y controla el estado de la máquina.
Verla en vivo
Un Panel PC muestra los indicadores que define el cliente. Cuando un valor pasa un límite fijado, salta un aviso o una alarma.
Guardar un histórico
Todos los datos van a una base de datos MySQL. Allí se analizan para controlar el rendimiento y la eficiencia de la máquina, y su consumo.
Planificar
La base de datos está conectada a la herramienta de planificación del mantenimiento: avisos preventivos por límites y mantenimiento predictivo a partir del histórico.
Alertas que llegan a las personas
Los avisos y las alarmas se envían por email o por mensajería móvil, y así llegan también a quien no está junto a la máquina.
Cómo funciona
Tres fases: vigilar, planificar, predecir.
Cada fase muestra una parte del sistema. Mueve los controles y pulsa los botones. Los paneles son simulaciones ilustrativas: sensores, límites, intervalos y tendencias son ejemplos, no datos de la máquina.
Un valor pasa un límite. El panel lo muestra y sale la alerta.
El PLC lee los encoders y los sensores de la máquina y envía los datos por Ethernet. En el Panel PC, el operario ve los indicadores en tiempo real. Cada indicador tiene parámetros que fija el cliente: al pasar un límite, el sistema genera un aviso o una alarma y lo envía por email o por mensajería móvil. El PLC y el Panel PC también pueden actuar sobre elementos de la máquina. Mueve los controles.
- Encoders y sensores leídos por el PLC
- Indicadores y límites fijados por el cliente
- Avisos y alarmas por email o mensajería móvil
Eventos (ejemplo)
Simulación ilustrativa. Valores de ejemplo, sin datos de la máquina. Indicador de ejemplo: la temperatura de un rodamiento, con aviso a 65 °C y alarma a 75 °C. El caso dice que el cliente fija los indicadores y sus parámetros, y no publica los sensores ni los límites.
Cada valor va a MySQL. Mantenimiento planifica a partir de ahí.
Todos los datos van a una base de datos MySQL. Allí se analizan para controlar el rendimiento, la eficiencia y el consumo. La base de datos está conectada a la herramienta de planificación del mantenimiento, así que los avisos preventivos siguen los parámetros fijados para la máquina. Una forma habitual de hacerlo: contar las horas de marcha y avisar antes del intervalo de mantenimiento. Pulsa Hacer un turno.
- Todos los datos en una base de datos MySQL
- Rendimiento, eficiencia y consumo a partir de las mismas filas
- Avisos preventivos a la herramienta de planificación
Base de datos y planificación (ejemplo)
Simulación ilustrativa. Valores de ejemplo, sin datos de la máquina. Ejemplo: una fila por minuto, un mantenimiento cada 200 horas de marcha y un aviso 24 horas antes. El caso dice que los avisos preventivos siguen parámetros fijados en las líneas, y no publica los intervalos, las tablas ni la herramienta de planificación.
El histórico muestra hacia dónde va un valor.
Algunos datos necesitan análisis y un histórico. Con el histórico de sensores concretos, el equipo de mantenimiento puede hacer mantenimiento predictivo y planificar una parada antes de que un valor llegue a su límite. El mismo histórico sirve para la mejora continua. Añade semanas de histórico y mira la tendencia.
- Histórico de sensores concretos en MySQL
- Una tendencia sobre el histórico (método de ejemplo)
- Una parada planificada, no una sorpresa
Análisis (ejemplo)
Simulación ilustrativa. Valores de ejemplo, sin datos de la máquina. Indicador de ejemplo: un valor semanal de vibración en mm/s y un límite de ejemplo de 7,0 mm/s. El caso dice que el mantenimiento predictivo usa el histórico de sensores concretos, y no publica los sensores ni el método. Una forma habitual de hacerlo: una línea de tendencia sobre el histórico, como aquí.
Mira alarmas, paradas y OEE en una línea monitorizada en el simulador Machine Monitor
Arquitectura del sistema
¿Cómo alimenta un PLC el mantenimiento con datos de la máquina?
Los PLC M-Duino leen los encoders y los sensores de la máquina y pueden actuar sobre sus elementos con sus salidas. Por Ethernet, en la red de producción, los datos van a un Panel PC basado en Raspberry Pi para los indicadores en vivo, y a una base de datos MySQL para el histórico y el análisis. La base de datos está conectada a la herramienta de planificación del mantenimiento. Los avisos y las alarmas llegan a las personas por email o por mensajería móvil. El caso habla de PLC M-Duino; la foto del armario muestra uno.
| Señal | Entre | Tipo | Función |
|---|---|---|---|
| Velocidad y posición | EntreEncoders → PLC | TipoEntrada digital rápida | FunciónEstado de la máquina. Una forma habitual de hacerlo: contar pulsos en las entradas de interrupción |
| Sensores de la máquina | EntreSensores → PLC | TipoEntrada analógica o digital | FunciónValores para los indicadores. El caso no publica los sensores |
| Acciones sobre la máquina | EntrePLC → elementos de la máquina | TipoSalida digital o de relé | FunciónAcciones de control decididas con el Panel PC |
| Indicadores en vivo | EntrePLC → Panel PC | TipoEthernet | FunciónMonitorización en tiempo real junto a la máquina, avisos y alarmas |
| Todos los datos | EntrePLC → MySQL | TipoEthernet | FunciónHistórico; rendimiento, eficiencia y consumo |
| Datos de mantenimiento | EntreMySQL → herramienta de planificación | TipoEnlace de base de datos | FunciónAvisos preventivos y mantenimiento predictivo |
| Alertas | EntreSistema → personas | TipoEmail, móvil | FunciónAvisos y alarmas lejos de la máquina |
Por qué funciona
Un solo camino para los datos, del sensor a la orden de trabajo.
Un camino para los datos
Encoders y sensores, PLC, MySQL, herramienta de planificación: los mismos datos sirven para la vista en vivo, el análisis y el plan de mantenimiento.
Dos escalas de tiempo
Indicadores en vivo en el panel para el operario. Histórico en la base de datos para el análisis y la planificación.
Indicadores que fija el cliente
El cliente personaliza los indicadores y ajusta los parámetros que activan los avisos y las alarmas.
Alertas lejos de la máquina
Email o mensajería móvil: un aviso llega también a quien no está junto a la máquina.
Preventivo y predictivo
Avisos preventivos según parámetros fijados. Mantenimiento predictivo a partir del histórico de sensores concretos.
Abierto al cambio
El PLC se programa con el Arduino IDE. Cuando la máquina cambia, cambias las E/S o el programa.
Hardware utilizado
Un PLC junto a la máquina. Un Panel PC en su carcasa.

M-DUINO ETHERNET PLC ARDUINO 38AR
Un PLC industrial basado en un Arduino Mega 2560 original, con Ethernet, RS-485 y RS-232, para carril DIN. Se programa con el Arduino IDE. En esta máquina lee los encoders y los sensores, puede actuar sobre elementos de la máquina con sus salidas y envía los datos por Ethernet al Panel PC y a la base de datos.
- Función
- Encoders y sensores, acciones sobre la máquina, datos a la red
- Entradas
- 19: 10 analógicas o digitales (0-10 V, 10 bits), 9 digitales optoaisladas (de 5 a 24 Vdc), 4 con interrupción
- Salidas
- 19: 6 analógicas, digitales o PWM (0-10 V), 5 digitales optoaisladas, 8 relés (230 Vac 4 A / 24 Vdc 2 A, carga resistiva)
- Comunicaciones
- Ethernet (W5500, RJ45), RS-485, RS-232, I2C, SPI
- Integrado
- Reloj de tiempo real, ranura microSD
- Programación
- Arduino IDE
- Alimentación
- De 12 a 24 Vdc
- Montaje
- Carril DIN TS35, IP20
El texto del caso habla de PLC M-Duino y no fija el modelo. El PLC de la foto del armario tiene dos zonas de E/S, una de ellas con salidas de relé. Las etiquetas de los bornes de la foto (I0.0 a I0.12, Q0.0 a Q0.7, R1.1 a R1.8) coinciden con el mapa de E/S del M-Duino 38AR, que sigue en el catálogo. Dimensiónalo para tu máquina: cuenta los encoders, los sensores y las salidas que necesitas. La familia M-Duino tiene modelos más pequeños y más grandes.
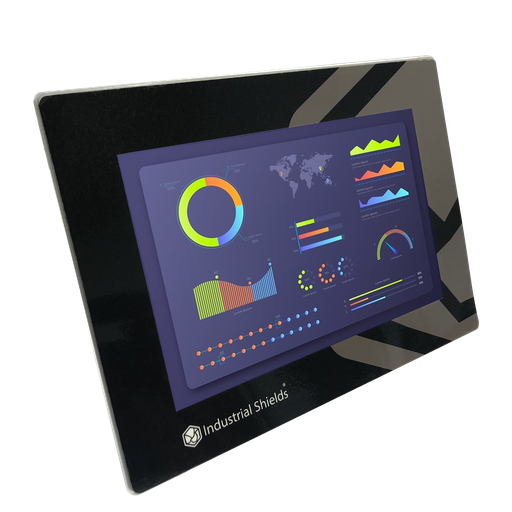
Panel PC TouchBerry Pi 10,1" FLEX
Para la vista en vivo junto a la máquina, una opción actual es un Panel PC industrial con Raspberry Pi 4 y pantalla táctil, conectado por Ethernet. Muestra los indicadores en tiempo real, genera avisos y alarmas cuando un valor pasa su límite y trabaja con el PLC en las acciones de control.
- Función
- Indicadores en vivo, avisos y alarmas
- Pantalla
- 10,1", táctil capacitiva
- Ordenador
- Raspberry Pi 4
- Red
- Gigabit Ethernet
El caso usa un Panel PC basado en Raspberry Pi y no publica el modelo ni el tamaño de la pantalla. La foto muestra un panel integrado en la carcasa de la máquina. La familia actual tiene modelos de 7", 10,1" y 18,5".
Preguntas sobre este caso
¿Cómo ayuda un PLC al mantenimiento preventivo y predictivo?
Lee la máquina y envía los datos adonde mantenimiento los puede usar. En este caso, los PLC M-Duino leen los encoders y los sensores, un Panel PC muestra los indicadores en vivo y todos los datos van a una base de datos MySQL conectada a la herramienta de planificación del mantenimiento. Los avisos preventivos siguen parámetros fijados; el mantenimiento predictivo usa el histórico de sensores concretos. Mira alarmas y paradas en una línea monitorizada en el simulador Machine Monitor.
¿Qué diferencia hay aquí entre los avisos preventivos y los predictivos?
Un aviso preventivo sigue un parámetro fijado de antemano, como un límite de un valor o un intervalo de mantenimiento. Una decisión predictiva sale del histórico: la tendencia de un sensor muestra cuándo llegará a su límite, y así se puede planificar la parada. El caso usa los dos y no publica sus parámetros ni su método.
¿Cómo lee el PLC los encoders y los sensores?
Los encoders dan pulsos. Una forma habitual de contarlos es en las entradas de interrupción (el M-Duino 38AR tiene 4) o con un módulo de encoder. Los sensores con salida de 0-10 V van a las entradas analógicas. Para 4-20 mA, añade una resistencia de precisión de 500 Ω (20 mA dan 10 V) y escala el valor en el programa. Los contactos van a las entradas digitales, de 5 a 24 Vdc.
¿Cómo llegan los datos de la máquina a la planificación del mantenimiento?
El caso dice que los PLC envían los datos por Ethernet a la red de producción, que los datos van a MySQL y que MySQL está conectada a la herramienta de planificación del mantenimiento. No publica el software intermedio. Una forma habitual de hacerlo: un flujo de Node-RED o un pequeño servicio en la red recibe los datos del PLC y escribe las filas. Consulta el registro de alarmas en MySQL con Node-RED en una Raspberry Pi.
¿Cómo se envían las alertas por email o al móvil?
El caso envía los avisos y las alarmas por email o por mensajería móvil, y no publica qué equipo los envía. Dos piezas útiles: alertas por email SMTP desde un servidor de monitorización y avisos de alarma con un bot de Telegram en Node-RED.
¿Qué controlador elijo para una máquina similar?
Empieza por la lista de señales: cuántos encoders, cuántos sensores analógicos y digitales, y sobre qué elementos tiene que actuar el PLC. El M-Duino 38AR tiene 19 entradas (4 con interrupción), 19 salidas con 8 relés y Ethernet. Las máquinas más grandes pueden usar un M-Duino mayor o varios PLC en la misma red. Envíanos la lista de señales y te responderá un ingeniero.
Descarga el caso de estudio
PDF de 4 páginas con el reto, la lógica, la arquitectura y el hardware. Sin formularios.
¿Una máquina similar?
Cuéntanos tu máquina y qué necesita saber mantenimiento.
Dinos qué encoders y sensores tiene tu máquina, qué valores tiene que ver el operario, qué alertas necesita mantenimiento y adónde tienen que ir los datos. Te diremos qué controlador encaja y cómo conectarlo.
- Respuesta de nuestro equipo técnico
- Recuento de E/S y dimensionado del controlador para tu máquina
- PLC basados en Arduino, ESP32 o Raspberry Pi