Caso de estudio · Banco de pruebas · PLC basado en Arduino
Prueba una secuencia neumática primero en una maqueta.
Una cinta, 3 cilindros, 8 sensores y un PLC basado en Arduino.
Una secuencia puede parecer correcta sobre el papel.
Una maqueta lo demuestra antes de que la ejecute una línea real.
Este caso describe la maqueta de una línea de etiquetado de cajas, pensada para hacer pruebas y para aprender. La controla un PLC industrial basado en Arduino de Industrial Shields: una cinta transportadora, tres cilindros neumáticos, dos sensores capacitivos y seis sensores inductivos de final de carrera. El programa está escrito con el Arduino IDE y sigue un GRAFCET de ocho pasos. El caso original se escribió para centros educativos. Una maqueta así es útil para cualquiera que tenga que comprobar una secuencia antes de llevarla a una máquina, o formar a personas en lógica secuencial: integradores, equipos de mantenimiento y formación interna en la empresa.
Del caso original
Lo que publica el caso.
El caso original da la lista de equipos, la regla de conexión y el GRAFCET. No da el modelo de PLC, el programa ni el tipo de válvula. Esta página respeta esa frontera: los hechos son hechos y los ejemplos están marcados como ejemplos.
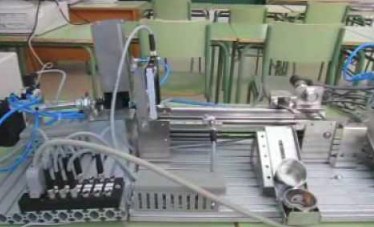
- Una línea de etiquetado de cajas en forma de maqueta
- 3 cilindros (C1, C2, C3) movidos con aire comprimido mediante 3 electroválvulas
- 2 sensores capacitivos (S1, S2) y 6 sensores inductivos (micro 1 a 6), dos por cilindro
- Una cinta transportadora movida por un motor
- Todos los sensores en entradas digitales, todos los actuadores en salidas digitales
- Un GRAFCET de 8 pasos, redibujado en esta página
El reto
Comprobar la secuencia antes de mover una caja real.
Una línea de etiquetado parece sencilla: entra una caja, se le pone una etiqueta y sale. La lógica de control tiene que hacer cada paso en el orden correcto y esperar al sensor adecuado cada vez. La maqueta te deja ver cómo ocurre cada paso.
Ocho pasos, un orden
C1 coloca la caja, C2 pone la etiqueta y C3 saca la caja. Cada cilindro tiene que acabar su carrera antes de que se mueva el siguiente. Del paso 1 al paso 7, el PLC espera a un sensor antes de seguir.
Doce señales que cablear
Ocho entradas y cuatro salidas, con dos tipos de sensor. Cada señal tiene que llegar al borne correcto y a la variable correcta del programa.
Aire real, movimiento real
Tres cilindros se mueven con aire comprimido mediante tres electroválvulas. Un motor mueve la cinta. Son actuadores reales con sensores de final de carrera reales.
Pensada para probar y aprender
Ves cómo se mueve el cilindro y cómo cambia el sensor. Eso hace de la maqueta una forma directa de probar una secuencia y de enseñar lógica secuencial a un equipo.
Cómo funciona
Ejecuta el GRAFCET. Luego rómpelo a propósito.
Pulsa los botones. El primer panel ejecuta el GRAFCET del caso sobre un dibujo de la maqueta. El segundo te deja hacer fallar un sensor y muestra dónde se para la secuencia. Son simulaciones ilustrativas con tiempos a escala. No muestran el programa del caso.
Ocho pasos de GRAFCET. Del 1 al 7 esperan a un sensor.
El paso 0 arranca la cinta. En el paso 1 el PLC espera una caja en S1. Después C1 coloca la caja en la cinta y la cinta la lleva hasta S2. C2 baja y sube para poner la etiqueta. C3 saca la caja de la zona de etiquetado. El ciclo se cierra cuando C3 ha vuelto (micro 6) y S2 ya no ve ninguna caja.
- Los pasos 1 a 7 acaban con un sensor, nunca con un tiempo fijo
- Dos sensores de final de carrera por cilindro: uno delante y uno detrás
- C2 solo se mueve si C1 ha vuelto (micro 2) y la caja está en S2
- Un ciclo nuevo solo empieza con la estación vacía (S2 OFF)
Transiciones
Ejemplo: una electroválvula monoestable por cilindro (salida ON avanza, OFF retrocede). El caso cita 3 válvulas y no publica su tipo. Simulación ilustrativa del GRAFCET publicado con el caso. Tiempos a escala. El programa del caso no se publica.
Haz fallar un sensor. Mira dónde se para la secuencia.
En un GRAFCET, un paso solo acaba cuando su transición se cumple. Si un sensor nunca cambia, la secuencia se queda esperando en ese paso para siempre. En una maqueta lo descubres desconectando un cable, no en una línea en marcha. Una forma habitual de hacerlo visible: un temporizador por paso. Si un paso dura más de lo esperado, el PLC apaga las salidas e indica la señal que falta. El caso no publica cómo gestiona los fallos.
- El paso en espera te dice qué equipo revisar
- Un temporizador de paso convierte una parada muda en una alarma clara
- Pruebas la gestión del fallo antes de que la máquina la necesite
- Añade una parada de emergencia y enclavamientos antes de usar aire a presión real
Haz fallar un sensor
Elige uno o varios sensores. Nunca se activarán.
GRAFCET redibujado a partir del caso original. El temporizador de paso y la alarma son un patrón habitual, no forman parte del caso publicado.
Ejemplo relacionado: una secuencia de válvulas como máquina de estados
Arquitectura del sistema
¿Cómo controla un PLC basado en Arduino una maqueta neumática de etiquetado?
Ocho sensores van a entradas digitales del PLC: dos capacitivos para la caja y seis inductivos para los finales de carrera. Cuatro salidas digitales gobiernan las tres electroválvulas y el motor de la cinta. El caso cita también un enlace USB con un Panel PC (HMI). Los PLC de Industrial Shields se conectan a otros equipos por Ethernet y Modbus. Wi-Fi, GPRS y LoRa están disponibles en versiones específicas.
| Señal | Entre | Tipo | Papel en el GRAFCET |
|---|---|---|---|
| S1, capacitivo | EntreSensor → PLC | TipoEntrada digital | Papel en el GRAFCETCaja presente: del paso 1 al 2 |
| S2, capacitivo | EntreSensor → PLC | TipoEntrada digital | Papel en el GRAFCETCaja en la estación de etiquetado: del paso 3 al 4. OFF cuando la caja ha salido: del paso 7 al 0 |
| micro 1, inductivo | EntreC1 → PLC | TipoEntrada digital | Papel en el GRAFCETC1 delante: del paso 2 al 3 |
| micro 2, inductivo | EntreC1 → PLC | TipoEntrada digital | Papel en el GRAFCETC1 detrás: del paso 3 al 4, con S2 |
| micro 3, inductivo | EntreC2 → PLC | TipoEntrada digital | Papel en el GRAFCETC2 delante, etiqueta puesta: del paso 4 al 5 |
| micro 4, inductivo | EntreC2 → PLC | TipoEntrada digital | Papel en el GRAFCETC2 detrás: del paso 5 al 6 |
| micro 5, inductivo | EntreC3 → PLC | TipoEntrada digital | Papel en el GRAFCETC3 delante, caja fuera: del paso 6 al 7 |
| micro 6, inductivo | EntreC3 → PLC | TipoEntrada digital | Papel en el GRAFCETC3 detrás: del paso 7 al 0, con S2 OFF |
| Válvula C1 | EntrePLC → electroválvula | TipoSalida digital | Papel en el GRAFCETMueve C1 (pasos 2 y 3) |
| Válvula C2 | EntrePLC → electroválvula | TipoSalida digital | Papel en el GRAFCETMueve C2 (pasos 4 y 5) |
| Válvula C3 | EntrePLC → electroválvula | TipoSalida digital | Papel en el GRAFCETMueve C3 (pasos 6 y 7) |
| Motor de la cinta | EntrePLC → motor | TipoSalida digital | Papel en el GRAFCETMueve la cinta desde el paso 0 |
| Enlace HMI | EntrePLC ↔ Panel PC | TipoUSB | Papel en el GRAFCETOpción citada en el caso. No forma parte de la secuencia |
Por qué funciona
Un PLC industrial en la maqueta. El código, en tus manos.
La aplicación es tuya
Escribes el programa con el Arduino IDE, que es gratuito. Conoces cada línea del código, así que puedes cambiar la secuencia, añadir un paso o reutilizarla en otra máquina.
Hardware industrial en la maqueta
La maqueta funciona con un PLC industrial basado en Arduino para carril DIN. Una secuencia que validas en la maqueta funciona en la misma familia de controladores dentro de un armario.
Listo para conectar
Los PLC de Industrial Shields se conectan a un Panel PC (HMI) por USB y a otros equipos por Ethernet y Modbus. Wi-Fi, GPRS y LoRa están disponibles en versiones específicas. Puedes añadir una pantalla o un enlace con el control de la línea más adelante.
Hardware utilizado
Un PLC basado en Arduino para toda la maqueta.
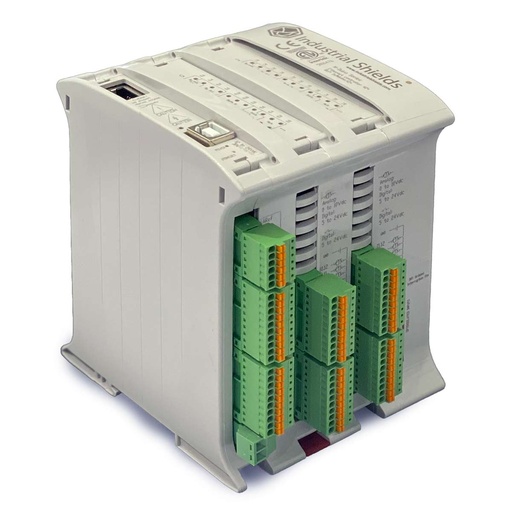
M-DUINO ETHERNET PLC ARDUINO 42
Un PLC industrial construido sobre un Arduino Mega 2560 original. En esta maqueta lee los 8 sensores, gobierna las 3 electroválvulas y el motor de la cinta, y ejecuta el GRAFCET. Lo programas con el Arduino IDE.
- Entradas
- 26: 14 digitales optoaisladas, 12 analógicas/digitales (0-10 V)
- Salidas
- 16: 10 digitales optoaisladas, 6 analógicas/digitales/PWM (0-10 V), de 5 a 24 Vdc
- Ethernet
- W5500, 10/100 Mbit, RJ45
- Serie y buses
- RS-485, RS-232, TTL, I2C, SPI
- Alimentación
- De 12 a 24 Vdc
- Montaje
- Carril DIN TS35, IP20
El caso cita un PLC basado en Arduino de Industrial Shields y no publica el modelo exacto. El PDF original muestra un M-Duino. La imagen muestra el M-DUINO ETHERNET PLC ARDUINO 42: sus 14 entradas digitales y 10 salidas digitales cubren las 8 entradas y 4 salidas de esta secuencia y dejan E/S libres. Sus salidas son optoaisladas, sin relés: el motor de la cinta necesita un contactor o un relé de interfaz. Comprueba el consumo de las bobinas de tus válvulas en la ficha técnica de la familia.
Preguntas sobre este caso
¿Qué automatiza la maqueta?
Una línea de etiquetado de cajas. Una cinta transportadora, tres cilindros neumáticos (C1 coloca la caja, C2 pone la etiqueta y C3 saca la caja), dos sensores capacitivos y seis sensores inductivos de final de carrera. Un PLC basado en Arduino de Industrial Shields ejecuta la secuencia.
¿Cuántas E/S necesita el PLC para esta secuencia?
Doce señales digitales: 8 entradas (S1, S2 y micro 1 a 6) y 4 salidas (tres electroválvulas y el motor de la cinta). El M-Duino 42 tiene 14 entradas digitales y 10 salidas digitales, así que las cubre y deja E/S libres. Para elegir la válvula de cada cilindro, consulta las electroválvulas 5/2 y 5/3 y cómo cablearlas.
¿Cómo se pasa un GRAFCET a código Arduino?
El caso no publica su programa. Una forma habitual: una variable guarda el paso activo y una instrucción switch tiene un case por paso. Cada case activa las salidas del paso y comprueba su transición. Si la transición se cumple, la variable pasa al paso siguiente. Un equipo que trabaja con GRAFCET puede trasladarlo línea a línea.
¿Esta maqueta es solo para centros educativos?
No. El caso original se escribió para centros educativos. La misma maqueta sirve para comprobar una secuencia antes de llevarla a una máquina y para formar a integradores o equipos de mantenimiento en lógica secuencial con cilindros y sensores reales. Para otro banco de pruebas con código y lista de materiales, consulta el pack de proyecto del banco de pruebas de fusibles.
¿La maqueta se puede comunicar con un HMI o con otros equipos?
Sí. El caso cita un enlace USB con un Panel PC (HMI). Los PLC de Industrial Shields se conectan a otros equipos por Ethernet y Modbus. Wi-Fi, GPRS y LoRa están disponibles en versiones específicas. El caso no publica ninguna pantalla de HMI ni ninguna configuración de red.
¿Qué partes de esta página son hechos y cuáles son ejemplos?
Hechos del caso original: la lista de equipos, la regla de conexión (sensores en entradas digitales, válvulas y motor en salidas digitales), el GRAFCET y las opciones de comunicación. Ejemplos: el modelo de PLC de la imagen, el tipo de válvula, el temporizador de paso, los tiempos de las simulaciones y la estructura del código.
Descarga el caso de estudio
PDF de 4 páginas con el reto, la lógica, la arquitectura y el hardware. Sin formularios.
¿Proyecto similar?
Cuéntanos tu secuencia. Te responde un ingeniero.
Envíanos tus pasos o tu GRAFCET, tus sensores y tus actuadores. Maqueta, banco de formación o máquina real: te diremos qué controlador encaja y cómo repartir las E/S.
- Te responde nuestro equipo técnico
- Recuento de E/S y dimensionado del controlador
- PLC basados en Arduino, ESP32 o Raspberry Pi