Caso de estudio · Caldera de vapor · PLC WiFi
Agua, barrido, llama, presión. En ese orden.
Un PLC con relés y WiFi gobierna el quemador de una caldera pirotubular.
El PLC lleva la secuencia. Las personas la siguen en un panel y en el móvil.
Cada paso espera su condición: agua, una cámara limpia, una llama, la presión.
Este caso describe cómo automatizar una caldera con equipos de Industrial Shields. No cita a ningún cliente ni ninguna ubicación. El ejemplo es una caldera de vapor pirotubular, y el caso dice que el mismo sistema sirve para otros tipos de calderas. Esta página sigue un arranque: el agua, el barrido, el encendido, la banda de presión y las alertas.
El reto
Arrancar una caldera es una secuencia. Cada paso necesita una condición.
La generación de vapor tiene que funcionar bien y con seguridad. El quemador no puede encenderse sin agua, sin una cámara de combustión limpia ni sin una llama confirmada. La presión tiene que quedarse en su banda. Y cuando algo falla, alguien tiene que saberlo, aunque no haya nadie junto a la caldera.
Agua antes que fuego
El PLC comprueba primero el nivel de agua. Con el nivel bajo, la bomba funciona hasta llegar al nivel correcto.
Una cámara limpia
Antes del encendido, el ventilador barre los gases de combustión durante un tiempo definido.
Un encendido que se detiene
Sin llama, el PLC lo vuelve a intentar, tres veces. Si el cuarto intento falla, hace un barrido y aborta.
Presión dentro de una banda
El quemador funciona hasta 2 bar, se apaga y vuelve a arrancar a 1 bar, hasta que el usuario detiene el ciclo.
Alertas que llegan a alguien
Un fallo aparece primero como alerta local en el Panel PC. Si no hay nadie, la alerta sale por WiFi. El caso añade una base de datos y una aplicación móvil con alertas de seguridad y paro de emergencia.
Cómo funciona
Tres fases: preparar, encender, mantener.
Cada fase muestra una parte de la secuencia de la caldera. Pulsa los botones y mueve los controles. Los paneles son simulaciones ilustrativas: tiempos, ritmos y esperas son ejemplos, no datos de una caldera.
Sin agua no hay fuego. Después, el ventilador limpia la cámara.
Cuando el usuario enciende la caldera, el PLC comprueba primero el agua con el sensor de nivel, en una entrada digital. Si no hay suficiente agua, pone en marcha la bomba hasta llegar al nivel correcto. Después, el ventilador barre los gases de combustión fuera de la caldera durante un tiempo definido. Solo entonces puede empezar el encendido. Pulsa Encender. Marca la casilla para arrancar con poca agua.
- Sensor de nivel en una entrada digital
- Bomba en una salida de relé hasta el nivel correcto
- Barrido con el ventilador durante un tiempo definido antes del encendido
Pasos del arranque (ejemplo)
Simulación ilustrativa. Valores de ejemplo, sin datos de una caldera. Tiempos de ejemplo: el llenado dura unos segundos y el barrido 30 s, mostrados 10 veces más rápido. El caso habla de "un tiempo definido" y no publica el tiempo de barrido.
Chispa y gas. Sin llama, otro intento. Después, parar.
El encendido activa el transformador, que hace la chispa, y abre la electroválvula, que deja pasar el gas. El sensor de llama le dice al PLC si hay llama. Si no hay llama, el PLC repite el encendido tres veces. Si el cuarto intento también falla, el PLC hace otro barrido y aborta el encendido. Elige un caso y pulsa Encender.
- Transformador y electroválvula de gas en salidas de relé
- Sensor de llama en una entrada digital
- Tres repeticiones, después barrido y aborto
Pasos del encendido (ejemplo)
Simulación ilustrativa. Valores de ejemplo, sin datos de una caldera. Ejemplo: cada intento dura 5 s, mostrado 5 veces más rápido. Una forma habitual de hacerlo: cerrar la válvula de gas al final de un intento sin llama. En un quemador de gas real, el control de quemador certificado decide si se permite un nuevo intento y hace un barrido completo antes (EN 676, EN 298).
El quemador trabaja entre 1 y 2 bar. Un fallo va al panel, y después fuera.
Con llama, el PLC lee la presión de la caldera en una entrada analógica. A 2 bar apaga el quemador. Cuando la presión baja a 1 bar, lo vuelve a arrancar. El ciclo se repite hasta que el usuario lo detiene. Si un nivel o un elemento no se comporta como se espera, el PLC muestra una alerta local en el Panel PC. Si no hay nadie, la alerta tiene que salir a distancia, por WiFi. Mueve la demanda de vapor y pulsa Simular un fallo.
- Sensor de presión en una entrada analógica
- Quemador apagado a 2 bar, encendido de nuevo a 1 bar
- Alerta local en el Panel PC, alerta remota por WiFi
Eventos (ejemplo)
Simulación ilustrativa. Valores de ejemplo, sin datos de una caldera. Ritmos de ejemplo: la presión cambia unas 20 veces más rápido que en una caldera real. Una forma habitual de hacerlo: si nadie confirma la alerta local en 10 s, enviarla fuera (aquí, al doble de velocidad). La espera real la decides tú.
Arquitectura del sistema
¿Cómo automatiza un PLC una caldera de vapor?
Un PLC con salidas de relé y WiFi lee el sensor de nivel, el sensor de llama y los dos pulsadores (marcha/paro y paro de emergencia) en entradas digitales, y el sensor de presión en una entrada analógica. Sus salidas de relé conmutan las cuatro cargas de 220 V: la bomba de agua, el ventilador, el transformador de encendido y la electroválvula de gas. Un Panel PC conectado por Ethernet muestra los valores en directo y permite al operario mover cada actuador a mano. Por WiFi, el PLC envía toda la información a un servidor web.
| Señal | Entre | Tipo | Función |
|---|---|---|---|
| Nivel de agua | EntreSensor de nivel → PLC | TipoEntrada digital | FunciónAgua suficiente antes del encendido. Con nivel bajo arranca la bomba |
| Llama | EntreSensor de llama → PLC | TipoEntrada digital | FunciónConfirma el encendido. Sin llama: repetir, después barrido y aborto |
| Presión de la caldera | EntreSensor de presión → PLC | TipoEntrada analógica | FunciónQuemador apagado a 2 bar, encendido de nuevo a 1 bar. Rango del sensor no publicado |
| Marcha/paro | EntrePulsador → PLC | TipoEntrada digital | FunciónArranca y detiene el ciclo de la caldera |
| Paro de emergencia | EntrePulsador → PLC | TipoEntrada digital | FunciónParo de emergencia de la caldera. Consulta la pregunta sobre seguridad |
| Bomba de agua | EntrePLC → bomba | TipoSalida de relé | FunciónLlena la caldera hasta el nivel correcto |
| Ventilador | EntrePLC → ventilador | TipoSalida de relé | FunciónBarre los gases de combustión durante un tiempo definido |
| Transformador de encendido | EntrePLC → transformador | TipoSalida de relé | FunciónHace la chispa del encendido |
| Electroválvula de gas | EntrePLC → válvula | TipoSalida de relé | FunciónDeja pasar el gas al quemador |
| Valores en directo, control manual | EntrePanel PC ↔ PLC | TipoEthernet | FunciónParámetros en tiempo real, cada actuador a mano, alertas locales |
| Datos y alertas | EntrePLC → servidor web | TipoWiFi | FunciónToda la información. Base de datos, aplicación móvil, alertas remotas |
Por qué funciona
Una secuencia, escrita una vez, para cada caldera.
Condiciones antes que acciones
Cada paso empieza solo cuando el anterior ha terminado: nivel, barrido, llama. El programa del PLC se puede escribir como una secuencia de estados con salidas claras.
Un límite para el encendido
En este caso, el número de intentos está fijado en el programa. Después del cuarto fallo, el PLC hace un barrido y se detiene, en lugar de enviar gas una y otra vez. En un quemador de gas real, el control de quemador certificado fija los reintentos y el barrido antes de cada uno.
Una banda, no una consigna
Apagado a 2 bar y encendido a 1 bar. La diferencia entre los dos valores evita que el quemador arranque y pare cada pocos segundos.
Relés para las cargas de 220 V
La bomba, el ventilador, el transformador y la válvula de gas van en salidas de relé. Cada relé del ESP32 PLC 19R conmuta hasta 4 A a 230 Vac con carga resistiva. Motores y bobinas son cargas inductivas: usa contactores para los motores y añade supresores RC.
Primero local, después remoto
El Panel PC muestra la alerta junto a la caldera. El WiFi la lleva al servidor web, a la base de datos y a la aplicación móvil cuando no hay nadie.
Muchas calderas, un solo punto
El caso dice que puedes replicar el sistema en varias calderas, con un PLC en cada una. Todas se conectan al Panel PC y al servidor web, y así controlas la red desde un solo punto.
Hardware utilizado
Un PLC con relés y WiFi para gobernarla. Un Panel PC para verla.
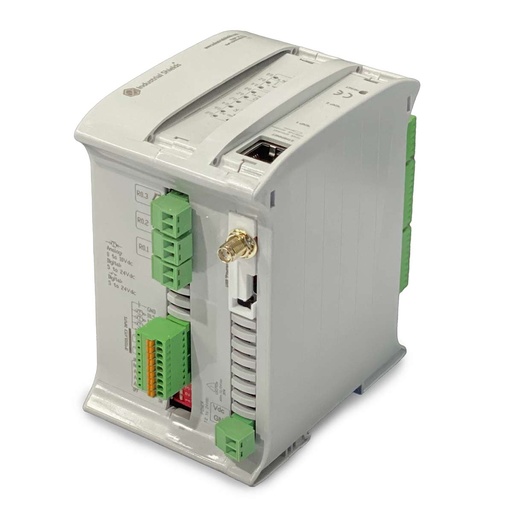
ESP32 PLC 19R
Un controlador industrial basado en el ESP32 de doble núcleo, con WiFi, Bluetooth LE, Ethernet, RS-485 y RS-232, 8 salidas de relé, para carril DIN. Se programa con el Arduino IDE. En esta caldera lee el nivel, la llama, la presión y los dos pulsadores, conmuta la bomba, el ventilador, el transformador y la válvula de gas, y envía los datos por WiFi.
- Función
- Secuencia de la caldera, banda de presión, alertas por WiFi
- Entradas
- 6: 4 analógicas o digitales (0-10 Vdc en analógico, 0-24 Vdc en digital), 2 digitales optoaisladas (5-24 Vdc)
- Salidas
- 11: 8 relés (230 Vac 4 A / 24 Vdc 2 A, carga resistiva), 3 analógicas, digitales o PWM (0-10 V)
- Inalámbrico
- WiFi 2,4 GHz, Bluetooth LE
- Comunicaciones
- Ethernet (RJ45), RS-485, RS-232, I2C, SPI
- Programación
- Arduino IDE
- Alimentación
- De 12 a 24 Vdc
- Montaje
- Carril DIN TS35, IP20
El caso habla de un PLC basado en Arduino con salidas de relé y WiFi, y no fija el modelo. La página antigua muestra un M-Duino 19R. Las versiones de M-Duino con WiFi no están hoy en la tienda online. El controlador actual con relés y WiFi integrado es el ESP32 PLC 19R, que también se programa con el Arduino IDE. Esta secuencia usa 5 de sus 6 entradas (4 digitales y 1 analógica) y 4 de sus 8 relés. En modo digital, las entradas analógicas o digitales admiten señales de 24 Vdc, así que caben las cuatro señales digitales.
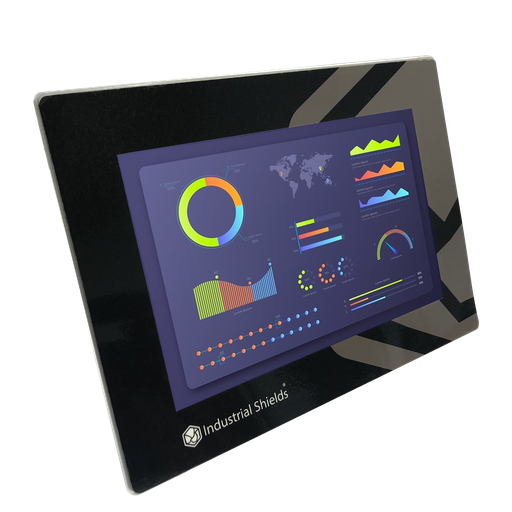
Panel PC TouchBerry Pi 10,1" FLEX
La pantalla SCADA local de la caldera. Un Panel PC industrial con una Raspberry Pi 4, conectado al PLC por Ethernet. Muestra los parámetros en tiempo real, permite al operario mover cada actuador a mano y muestra las alertas locales.
- Función
- Valores en directo, control manual, alertas locales
- Pantalla
- 10,1"
- Ordenador
- Raspberry Pi 4
- Enlace con el PLC
- Ethernet
El caso habla de un "panel PC". Su esquema muestra un Panel PC de Industrial Shields con Raspberry Pi, y la página antigua enlaza el TouchBerry Pi de 10,1". La imagen y el enlace muestran el TouchBerry Pi Panel PC 10.1" FLEX. La familia también tiene modelos de 7" y de 18,5".
Preguntas sobre este caso
¿Cómo controla un PLC una caldera de vapor?
Ejecuta una secuencia fija. En este caso: comprobar el agua con el sensor de nivel y llenar con la bomba; barrer los gases de combustión con el ventilador; encender el quemador con el transformador y la electroválvula de gas, y confirmar la llama con el sensor de llama; después, mantener la presión entre 1 y 2 bar. Lo hace un PLC con relés y WiFi, y un Panel PC lo muestra. Una máquina de estados es una forma limpia de programarlo: consulta el ejemplo de máquina de estados para una electroválvula.
¿Por qué el ventilador hace un barrido antes del encendido?
Después de una parada o de un intento fallido, puede quedar gas sin quemar en la cámara de combustión y en la chimenea. Una chispa en esa mezcla es peligrosa. El barrido hace pasar aire limpio por la cámara antes del encendido. El caso usa un tiempo de barrido definido y no lo publica. En una instalación real, el fabricante del quemador y la norma de quemadores de gas (EN 676 para quemadores de gas de aire forzado) fijan el barrido mínimo.
¿Qué pasa cuando no hay llama?
El PLC repite el encendido tres veces. Si el cuarto intento también falla, hace otro barrido y aborta el encendido. Una forma habitual de hacerlo: después de un aborto, dejar el quemador bloqueado hasta que una persona lo revise y lo rearme, y enviar la alerta al Panel PC y por WiFi.
¿Qué dispositivos de seguridad trabajan junto al PLC en una caldera de gas?
El PLC gobierna la secuencia, lee el estado de los dispositivos de seguridad y envía las alertas. A su alrededor, como en cualquier caldera de gas: la supervisión de llama y el corte del gas en un control de quemador certificado (EN 298); los limitadores de nivel bajo de agua y de presión alta, independientes y certificados según EN 12953-6 y EN 12953-9; y un paro de emergencia que no depende del programa estándar del PLC (IEC 60204-1, ISO 13850). El caso no publica su circuito de seguridad. Consulta enclavamientos de seguridad y paro de emergencia en un PLC.
¿Cómo mantiene el PLC la presión entre 1 y 2 bar?
Lee el sensor de presión en una entrada analógica. A 2 bar apaga el quemador, y a 1 bar lo vuelve a arrancar: un control todo o nada con una diferencia (histéresis), para que el quemador no arranque y pare cada pocos segundos. El ESP32 PLC lee 0-10 V. Para un transmisor de 4-20 mA, añade una resistencia de precisión de 500 Ω. Consulta sensores de presión de 4-20 mA en un ESP32 PLC.
¿Cómo salen los datos y las alertas por WiFi?
El PLC envía toda la información a un servidor web por WiFi. El caso añade una base de datos y una aplicación móvil con alertas de seguridad y paro de emergencia. Con varias calderas, cada PLC envía sus datos al mismo servidor. Dos piezas útiles: la reconexión WiFi sin bloqueo, para que la lógica de la caldera nunca espere a la red, y los comandos remotos por MQTT con un tema de respuesta.
Descarga el caso de estudio
PDF de 4 páginas con el reto, la lógica, la arquitectura y el hardware. Sin formularios.
¿Una caldera similar?
Cuéntanos tu caldera y tu secuencia. Te responderá un ingeniero.
Dinos el tipo de caldera y de quemador, los sensores que tienes, las cargas que conmutas y adónde tienen que ir las alertas. Te diremos qué controlador encaja y cómo cablearlo.
- Respuesta de nuestro equipo técnico
- Recuento de E/S y dimensionado del controlador para tu caldera
- PLC basados en Arduino, ESP32 o Raspberry Pi