Caso de estudio · Envasado de alimentos · ESP32 PLC
Una línea de envasado antigua. Datos nuevos a cuatro niveles.
Un retrofit con el ESP32 PLC: datos de OEE, energía y producto de una línea que no daba ninguno.
La línea seguía envasando. Su control antiguo no decía cuánto rendía.
El retrofit añadió controladores industriales, y ahora las paradas, la energía y los productos dejan registro.
Este caso de estudio describe el retrofit de una línea de envasado de alimentos que se estaba quedando obsoleta. La empresa propietaria y la empresa que hizo el retrofit acordaron juntas las mejoras. Los objetivos, los cuatro niveles de datos y los resultados son los del caso. El caso no publica las empresas, el país, las velocidades de la línea ni ninguna cifra. Las fases, los productos y los valores de los paneles son ejemplos.
El reto
Una línea que funcionaba, pero no podía crecer ni comunicarse.
El objetivo del proyecto era mejorar la eficiencia de la máquina y darle más flexibilidad ante unas necesidades de producción que cambian constantemente. El sistema de control antiguo era el obstáculo.
Poca capacidad y poca memoria
El sistema de control antiguo tenía una capacidad de proceso y una memoria limitadas. No se le podían añadir funciones nuevas.
Sin conexión
La línea no tenía enlace de red ni se podía integrar con otros sistemas industriales. Recoger datos y tomar decisiones informadas era difícil.
Sin cifras de la línea
No había datos del consumo de energía, de los tiempos de marcha, paro y cambio de producto, del rendimiento por turno ni de las incidencias de cada producto.
Cada producto cambia la línea
Envasar un producto u otro puede alterar el comportamiento de la línea, con más paradas o averías. Influyen las dimensiones del producto o del envase y el sistema de marcaje (etiqueta, tinta o láser).
Primera fase: digitalización
Las dos empresas fijaron cuatro objetivos para la primera fase: datos de producción, datos a nivel de línea, datos a nivel de fase o máquina dentro de la línea y datos a nivel de producto.
Cómo funciona
Tres tareas: medir la línea, encontrar el punto débil y planificar el siguiente lote.
Cada panel muestra una tarea del sistema. Pulsa los botones. Los paneles son simulaciones ilustrativas: los niveles de datos y las preguntas son los del caso. Las fases, los productos, los ritmos, los tiempos y los kWh son ejemplos.
Medir la línea para obtener su OEE.
Para tener indicadores OEE en la línea, el caso necesitaba una serie de datos clave. Ahora los recogen sensores específicos conectados al PLC. Una forma habitual de convertir esas señales en OEE: contar los envases buenos y los rechazados, y registrar cada parada y cada cambio de producto con su inicio y su fin. Añade paradas, añade un cambio o frena la línea, y mira el OEE del turno.
- Tiempos de marcha, paro y cambio
- Envases buenos y rechazados
- OEE por turno, con los datos del PLC
Eventos de la línea (ejemplo)
Simulación ilustrativa. Valores de ejemplo, sin datos del caso. Turno de ejemplo de 480 minutos, ritmo ideal de 100 envases por minuto y 98% de envases buenos. OEE = disponibilidad × rendimiento × calidad.
Prueba una línea de envasado monitorizada completa en el simulador Machine Monitor
¿Qué producto, en qué fase, para la línea?
Un producto puede hacer que la línea pare más a menudo que otro. Con sensores por fase o máquina, el caso ve ahora qué combinación de producto, envase y fase rinde mejor y cuál tiene más incidencias. Los datos a nivel de línea añaden el consumo de energía. Elige un producto o compáralos todos.
- Paradas por fase o máquina
- Energía de la línea por producto
- La combinación débil, encontrada en los datos
Análisis (ejemplo)
Simulación ilustrativa. Valores de ejemplo, sin datos del caso. Las fases, los productos y todas las cifras son ejemplos. El caso explica que los sensores por fase o máquina muestran qué combinación de producto, envase y fase rinde mejor o tiene más incidencias.
Del PLC al BI, y de vuelta al plan.
La mayor parte de los datos ya es digital y está disponible en tiempo real. Llegan al sistema central y a una plataforma de BI (Business Intelligence). Con una vista producto a producto, el equipo puede prever con mucha más precisión cuánto durará un lote. Elige un producto y un tamaño de lote.
- Datos en tiempo real al sistema central
- Vista BI de líneas, productos e incidencias
- Tiempos de lote a partir de ritmos medidos
Producto
Tamaño del lote
Registros al sistema central (ejemplo)
Simulación ilustrativa. Valores de ejemplo, sin datos del caso. Los ritmos y los tiempos de cambio son ejemplos, como si el PLC los hubiera medido en lotes anteriores. El caso explica que la vista producto a producto permite prever con mucha más precisión el tiempo de envasado de un lote.
Arquitectura del sistema
¿Cómo se hace el retrofit de una línea de envasado para tener datos?
Se mantiene la línea y se añaden controladores industriales. En este caso, el ESP32 PLC trabaja con los sensores, los actuadores y los dispositivos de control de la línea. Lee sensores específicos para los datos de producción y sensores por fase o máquina. Node-RED une los datos con los sistemas del cliente, y el sistema central alimenta en tiempo real una plataforma de BI. El caso no publica los sensores, el medidor de energía, el enlace de red ni dónde funciona Node-RED.
| Señal | Entre | Tipo | Función |
|---|---|---|---|
| Conteo de envases | EntreSensores de la línea → ESP32 PLC | TipoEntradas digitales (habitual) | FunciónEnvases buenos y rechazados para el OEE |
| Estado de la línea | EntreLínea y máquinas → ESP32 PLC | TipoEntradas digitales (habitual) | FunciónTiempos de marcha, paro y cambio de producto |
| Sensores por fase o máquina | EntreCada fase → ESP32 PLC | TipoSeñales de sensor (no publicadas) | FunciónParadas e incidencias por fase |
| Consumo de energía | EntreLínea, máquina o fase → ESP32 PLC | TipoMedidor (tipo no publicado) | FunciónCoste energético por línea, máquina o fase |
| Producto y turno | EntreOrden de producción → registro de datos | TipoDatos (origen no publicado) | FunciónRendimiento por turno e incidencias por producto |
| Actuadores y dispositivos de control | EntreESP32 PLC ↔ línea | TipoSalidas y dispositivos (sin detalle) | FunciónControl de la línea |
| Datos de la línea | EntreESP32 PLC → Node-RED | TipoEnlace de red (no publicado) | FunciónIntegración con otros sistemas |
| Datos en tiempo real | EntreSistema central → plataforma BI | TipoDatos (formato no publicado) | FunciónLíneas, productos, velocidades, desviaciones, incidencias, averías y paradas |
Por qué funciona
Datos en el origen y un controlador que crece con la línea.
Sensores donde se pierde el tiempo
El caso añadió al PLC sensores específicos para los datos de producción y sensores por fase o máquina. Es lo que muestra qué producto y qué fase provocan las paradas.
Herramientas abiertas para integrar
El caso explica que un PLC basado en código abierto facilitó la integración con otros sistemas. Node-RED y el IDE de Arduino aportaron esa facilidad de integración.
Margen para crecer
El proyecto eligió una solución modular, así que las especificaciones se pueden ampliar más adelante. La familia ESP32 PLC va de 14 a 58 E/S y admite módulos de expansión por I2C.
Tiempo real e histórico
Los responsables de producción ven el proceso en tiempo real y pueden actuar al momento. Los mismos datos alimentan la plataforma de BI para fijar objetivos de OEE y acciones de mejora.
Soporte durante el proyecto
Nuestro equipo estuvo disponible antes, durante y después de la instalación, por teléfono, email o WhatsApp.
Aprende las piezas
Mira cómo un ESP32 PLC lee un medidor por Modbus RTU, registra datos de máquina por MQTT sin perderlos, y cómo Node-RED recoge los datos de muchos ESP32 PLC.
Hardware
El controlador del retrofit.
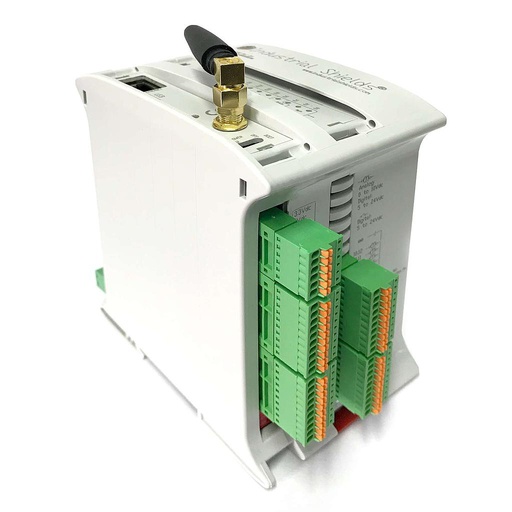
ESP32 PLC
Controladores industriales basados en el ESP32 de doble núcleo, para tu carril DIN. En esta línea, el ESP32 PLC trabaja con los sensores, los actuadores y los dispositivos de control, y comparte los datos con los sistemas del cliente.
- Función en este caso
- Lee la línea y sus fases, trabaja con actuadores y dispositivos de control, comparte los datos
- Procesador
- ESP32 de doble núcleo, hasta 240 MHz
- Red
- Ethernet 10/100, Wi-Fi 2,4 GHz, Bluetooth LE
- Serie y buses
- RS-485, RS-232, I2C, SPI
- Programación
- C++ con el IDE de Arduino
- Familia
- ESP32 PLC 14, 19R, 21, 38AR, 38R, 42, 57R y 58; hasta 127 módulos de expansión por I2C
El caso no publica qué modelo de ESP32 PLC usa la línea ni cuántas unidades. El PDF original muestra una foto de un ESP32 PLC 21+, y la imagen de aquí muestra el ESP32 PLC 21 FLEX, su versión actual. Elige el modelo según el número y el tipo de señales de tu línea.
Preguntas sobre este caso
¿Qué es un retrofit de maquinaria?
Un retrofit actualiza una máquina o una línea existente en lugar de sustituirla. Normalmente cambian el control y la parte de datos: controladores nuevos, sensores nuevos y un enlace de red, mientras la mecánica se mantiene. En este caso, una línea de envasado de alimentos que se estaba quedando obsoleta recibió controladores industriales, sensores e integración con los sistemas del cliente.
¿Qué datos hacen falta para el OEE de una línea de envasado?
El OEE es disponibilidad × rendimiento × calidad. Necesitas el tiempo planificado, los tiempos de marcha, paro y cambio de producto, el ritmo ideal, los envases producidos y los rechazados. En este caso, sensores específicos conectados al PLC recogen los datos para los indicadores OEE. Puedes ver la idea en el simulador Machine Monitor.
¿Cómo se mide la energía por máquina o por fase?
Una forma habitual: un medidor de energía en la alimentación de cada máquina o fase, leído por el PLC por Modbus RTU sobre RS-485, o contando la salida de pulsos del medidor. El caso dice que ahora se conoce el consumo de la línea, de sus máquinas o de sus fases, pero no publica cómo se mide. Mira un ESP32 PLC que lee registros Modbus RTU.
¿Por qué el producto cambia el rendimiento de una línea de envasado?
La misma línea puede comportarse de forma muy distinta con un producto u otro. En este caso influyen las dimensiones del producto o del envase y el sistema de marcaje (etiqueta, tinta o láser). Con sensores por fase o máquina, puedes ver qué combinación de producto, envase y fase rinde mejor o tiene más incidencias.
¿Cómo llegan los datos del PLC a una plataforma de BI?
En este caso, los datos van al sistema central y a una plataforma de BI en tiempo real, y Node-RED facilitó la integración con otros sistemas. Una forma habitual de hacerlo: el PLC envía sus datos por la red, por ejemplo por MQTT, Node-RED los recoge y los valida, y los escribe en una base de datos que lee la herramienta de BI. Mira un concentrador Node-RED para ESP32 PLC.
¿Qué PLC encaja en un retrofit de una máquina?
Depende de las señales que tengas que leer y mover, de los enlaces con otros sistemas y de dónde va el controlador. Este caso usó el ESP32 PLC. El mismo enfoque de retrofit funciona con nuestros PLC M-Duino basados en Arduino o con el Raspberry PLC, por ejemplo cuando el controlador también tiene que ejecutar Node-RED o una base de datos. Cuenta primero las señales y después elige el modelo.
Descarga el caso de estudio
PDF de 4 páginas con el reto, la lógica, la arquitectura y el hardware. Sin formularios.
¿Vas a actualizar una máquina o una línea?
Cuéntanos qué hace hoy la línea. Te responderá un ingeniero.
Dinos qué máquina es, qué control tiene ahora, a qué señales puedes llegar y adónde tienen que ir los datos: SCADA, ERP o BI. Te propondremos el PLC, los sensores y la integración.
- Respuesta de nuestro equipo técnico
- PLC, sensores e integración con tus sistemas
- PLC basados en Arduino, ESP32 o Raspberry Pi