Caso de estudio · Carne · M-Duino 19R
Pesar cada pieza. Llevarla a su cinta.
Un PLC M-Duino clasifica la carne en tres pesos y controla el clima de la sala.
La báscula decide. El PLC lleva cada pieza a la cinta de su calibre.
Un solo controlador para la clasificación, la sala y el recuento: el servidor sabe cuántas piezas de cada calibre ha hecho la línea.
Este caso describe una línea de clasificación de carne controlada por un PLC de Industrial Shields basado en Arduino. No cita a ningún cliente ni ninguna planta. Es un diseño de referencia. Esta página sigue una pieza desde la báscula hasta su cinta, después el clima de la sala y, por último, el recuento en su camino hasta el servidor.
El reto
Clasificar cada pieza por peso, sin tocar la carne.
Llegan juntas piezas de distintos tamaños por una sola cinta. Cada pieza tiene que ir a la cinta de su calibre. Las personas no deberían manipular la carne, la sala tiene que estar en buenas condiciones y producción quiere saber cuántas piezas de cada calibre hay listas.
Tres calibres en una cinta
Todas las piezas llegan juntas por la cinta principal. Una báscula digital pesa cada una, y el peso fija su calibre: 250 g, 500 g o 1000 g.
El empuje en el momento justo
Un pistón neumático con una electroválvula empuja la pieza hacia su cinta. Un sensor de infrarrojos avisa al PLC cuando la pieza está delante del pistón.
Cintas que solo funcionan cuando hace falta
La cinta principal funciona siempre, para tener un flujo constante de carne. Cada cinta de calibre arranca solo cuando se activa su pistón, así no gasta energía.
El clima adecuado en la sala
Un sensor de temperatura y uno de humedad gobiernan el aire acondicionado y un deshumidificador, para manipular la carne en buenas condiciones.
Un inventario en tiempo real
El PLC lleva un contador por calibre y envía los recuentos a un servidor por Ethernet. Producción ve las existencias de cada calibre mientras la línea funciona.
Cómo funciona
Tres fases: clasificar, mantener la sala, contar.
Cada fase muestra una parte de la línea. Pulsa los botones. Los paneles son simulaciones ilustrativas: pesos, límites, tiempos, consignas y nombres de registros son ejemplos, no datos de una planta.
La báscula fija el calibre. El sensor de infrarrojos fija el momento.
Las piezas entran por la cinta principal y pasan por una báscula digital, que es una entrada analógica del PLC. El peso fija el calibre. Cuando la pieza pasa por delante del pistón de su calibre, un sensor de infrarrojos avisa al PLC, el PLC abre la electroválvula y el pistón empuja la pieza a la cinta de calibre. Esa cinta arranca solo entonces. Elige una pieza y pulsa Enviar una pieza.
- Báscula digital en una entrada analógica
- Un sensor de infrarrojos y una electroválvula por pistón
- Cinta principal siempre en marcha, cintas de calibre a demanda
Pasos de la clasificación (ejemplo)
Simulación ilustrativa. Valores de ejemplo, sin datos de una planta. Límites de ejemplo: menos de 375 g a la cinta de 250 g, de 375 a 749 g a la de 500 g, 750 g o más a la de 1000 g. Tiempos de ejemplo: válvula abierta 300 ms, cinta de calibre en marcha 5 s después del empuje. El caso no publica los límites ni los tiempos. Una forma habitual de hacerlo: tomar el peso cuando la lectura es estable, guardar los calibres en una cola entre la báscula y los pistones, y abrir la válvula en el flanco del sensor de infrarrojos.
Dos sensores, dos máquinas: el aire acondicionado y el deshumidificador.
Un sensor de temperatura y uno de humedad son entradas analógicas del PLC. Según sus valores, el PLC pone en marcha y para el aire acondicionado y el deshumidificador con dos salidas de relé. Una forma habitual de hacerlo: una consigna con histéresis para cada uno, para que las máquinas no arranquen y paren todo el rato. Elige un escenario y abre la puerta.
- Temperatura y humedad en entradas analógicas
- Aire acondicionado y deshumidificador en salidas de relé
- Consignas con histéresis (ejemplo)
Eventos de clima (ejemplo)
Simulación ilustrativa. Valores de ejemplo, sin datos de una planta. Consignas de ejemplo con histéresis: aire acondicionado en marcha por encima de 10,0 °C y parado a 8,0 °C, deshumidificador en marcha por encima del 85 % y parado al 80 %. El caso no publica sus consignas. Para los límites legales de una sala de despiece, consulta las preguntas de abajo.
Tres contadores en el PLC. Un inventario en tiempo real en el servidor.
El PLC cuenta las piezas de cada calibre en tres registros y envía los números a un servidor por Ethernet, de forma continua. El servidor tiene un inventario de la producción en tiempo real. Elige cómo se envían los datos, corta la red y restablécela.
- Un contador por calibre
- Ethernet hasta el servidor
- Totales, para no perder piezas si se corta la red
Datos al servidor (ejemplo)
Simulación ilustrativa. Valores de ejemplo, sin datos de una planta. El caso dice que el PLC envía el recuento de cada calibre al servidor por Ethernet, y no cita el protocolo. Dos formas habituales: el servidor lee los contadores como holding registers de Modbus TCP, o el PLC los publica por MQTT. Envía totales, no incrementos: después de un corte de red, el siguiente mensaje se pone al día. Las direcciones de los registros y los nombres de los temas son ejemplos.
Arquitectura del sistema
¿Cómo clasifica un PLC piezas de carne por peso?
Un PLC con Ethernet basado en Arduino lee una báscula digital, un sensor de temperatura y uno de humedad en entradas analógicas, y tres sensores de infrarrojos en entradas digitales. Las salidas de relé conmutan las cuatro cintas transportadoras (220 Vac), el aire acondicionado y el deshumidificador. Tres salidas digitales gobiernan las electroválvulas de los tres pistones. Por Ethernet, el PLC envía a un servidor el recuento de cada calibre.
| Señal | Entre | Tipo | Función |
|---|---|---|---|
| Peso de la pieza | EntreBáscula digital → PLC | TipoEntrada analógica | FunciónFija el calibre de cada pieza |
| Pieza en el pistón A, B, C | EntreSensores de infrarrojos (×3) → PLC | TipoEntrada digital | FunciónEl momento de empujar la pieza |
| Temperatura de la sala | EntreSensor de temperatura → PLC | TipoEntrada analógica | FunciónPone en marcha y para el aire acondicionado |
| Humedad de la sala | EntreSensor de humedad → PLC | TipoEntrada analógica | FunciónPone en marcha y para el deshumidificador |
| Cinta principal | EntrePLC → cinta (220 Vac) | TipoSalida de relé | FunciónFunciona siempre, para un flujo constante de carne |
| Cintas de calibre 1, 2, 3 | EntrePLC → cintas (220 Vac) | TipoSalida de relé | FunciónCada una funciona solo cuando se activa su pistón |
| Pistones A, B, C | EntrePLC → electroválvulas (×3) | TipoSalida digital | FunciónEmpujan la pieza a la cinta de su calibre |
| Aire acondicionado | EntrePLC → equipo de aire | TipoSalida de relé | FunciónMantiene la temperatura de la sala |
| Deshumidificador | EntrePLC → deshumidificador | TipoSalida de relé | FunciónMantiene la humedad de la sala |
| Recuento de cada calibre | EntrePLC → servidor | TipoEthernet | FunciónTres contadores: un inventario de la producción en tiempo real |
Por qué funciona
El peso decide. El PLC hace el resto.
Sin manos sobre la carne
La báscula pesa cada pieza y el programa fija su calibre. Nadie tiene que manipular la carne para clasificarla.
Un empuje, en el sitio justo
El sensor de infrarrojos de cada pistón da el momento exacto. La válvula se abre cuando la pieza está delante del pistón.
Energía solo donde hay carne
Las cintas de calibre se paran cuando no tienen nada que llevar. Solo la cinta principal funciona siempre.
La sala en el mismo programa
El PLC que clasifica la carne también lee la temperatura y la humedad y conmuta el aire acondicionado y el deshumidificador.
Recuento para el inventario
Tres contadores en el PLC, enviados por Ethernet: el servidor tiene el número de piezas de cada calibre mientras la línea funciona.
Listo para el siguiente paso
Cada cinta lleva un solo calibre, así que el envasado y el etiquetado pueden seguir en cada cinta. El caso lo propone como siguiente paso.
Hardware utilizado
Un PLC con Ethernet y relés para la clasificación, la sala y el recuento.
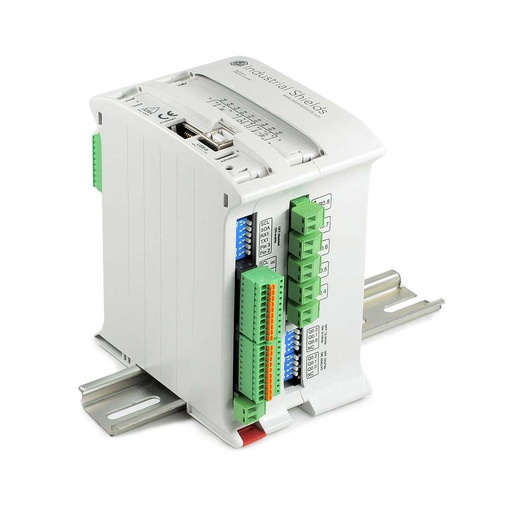
M-DUINO ETHERNET PLC ARDUINO 19R
Un PLC industrial basado en un Arduino Mega 2560 original, con Ethernet, RS-485 y RS-232, para carril DIN. Se programa con el Arduino IDE. En esta línea lee la báscula, los sensores de infrarrojos y los sensores de la sala, gobierna las electroválvulas, conmuta las cintas y las máquinas de clima, y envía el recuento al servidor.
- Función
- Clasificación por peso, clima de la sala, recuento al servidor
- Entradas
- 6: 4 analógicas o digitales (0-10 V en analógico, hasta 24 Vdc en digital, 10 bits), 2 digitales optoaisladas (de 5 a 24 Vdc)
- Salidas
- 11: 8 relés (230 Vac 4 A / 24 Vdc 2 A, carga resistiva), 3 analógicas, digitales o PWM (0-10 V en analógico, hasta 24 Vdc en digital, 20 mA)
- Comunicaciones
- Ethernet (W5500, RJ45), 2 x RS-485, RS-232, I2C, SPI
- Integrado
- Reloj de tiempo real, ranura microSD
- Programación
- Arduino IDE
- Alimentación
- De 12 a 24 Vdc
- Montaje
- Carril DIN TS35, IP20
El caso habla de un PLC de Industrial Shields basado en Arduino y con Ethernet. El PLC de su esquema de conexiones es el M-Duino 19R, que sigue en el catálogo (versión actual 19R+). Esta línea usa las 6 entradas: la báscula y los dos sensores de la sala en tres entradas analógicas o digitales, dos sensores de infrarrojos en las entradas aisladas y el tercero en la cuarta entrada analógica o digital, en modo digital. Usa 6 de los 8 relés y las 3 salidas digitales. Una salida digital da 20 mA como máximo, así que cada electroválvula necesita un relé de interfaz o un driver de válvula. El PLC va en un armario cerrado fuera de la zona de lavado (IP20, de 0 a 60 °C, sin condensación); los sensores y las válvulas de la línea necesitan un grado de protección para lavado. Para más calibres o más sensores, el M-Duino 38R+ tiene 12 entradas y 16 relés.
Preguntas sobre este caso
¿Cómo clasifica un PLC piezas de carne por peso?
Una báscula digital en la cinta principal pesa cada pieza, y el PLC fija su calibre a partir del peso. En este caso hay tres calibres, 250 g, 500 g y 1000 g, cada uno con su cinta. Cuando la pieza pasa por delante del pistón de su calibre, un sensor de infrarrojos avisa al PLC, y el PLC abre la electroválvula: el pistón empuja la pieza a la cinta de calibre, que arranca solo entonces. El caso no publica los límites de peso entre calibres.
¿Cómo lee el PLC la báscula digital?
Por una entrada analógica, como en el caso. Las entradas analógicas del M-Duino leen 0-10 V. Una célula de carga da pocos milivoltios, así que la báscula necesita un transmisor de pesaje con salida de 0-10 V o de 4-20 mA. Para 4-20 mA, añade una resistencia de precisión de 500 Ω (20 mA dan 10 V). En una cinta en movimiento, toma el peso cuando la lectura es estable, y calibra el cero y el rango con pesos conocidos. Si el peso fija el precio de un envase, la báscula es una seleccionadora ponderal automática sujeta a metrología legal: OIML R 51 y, en la UE, la Directiva de instrumentos de medida 2014/32/UE (anexo MI-006).
¿Cómo empuja el pistón la pieza en el momento justo?
Con un sensor de infrarrojos en cada pistón, como en el caso. Una forma habitual de hacerlo: el PLC guarda los calibres de las piezas en una cola, en el orden en que salen de la báscula. Cuando el sensor de un pistón ve una pieza, y esa pieza tiene el calibre de ese pistón, el PLC abre la electroválvula durante un tiempo corto y el pistón la empuja. Las salidas digitales dan hasta 24 Vdc y 20 mA, así que cada bobina de válvula se gobierna con un relé de interfaz o un driver de válvula.
¿Pueden las salidas de relé arrancar los motores de las cintas?
Los relés del M-Duino conmutan hasta 4 A a 230 Vac con carga resistiva. Un motor de cinta es una carga inductiva con corriente de arranque, así que una forma habitual es: el relé gobierna la bobina de un contactor, con un filtro RC, y el contactor con un guardamotor conmuta el motor. El aire acondicionado y el deshumidificador reciben una señal de marcha o un contactor de la misma forma. El paro de emergencia y los resguardos de las cintas y de los pistones no deben depender del programa estándar del PLC (IEC 60204-1, ISO 13850). Consulta enclavamientos de seguridad y paro de emergencia en un PLC.
¿Qué temperatura debe mantener una sala de despiece de carne?
El caso no publica sus consignas. En la UE, el Reglamento (CE) n.º 853/2004 pide mantener la carne de ungulados domésticos a 7 °C como máximo durante el despiece y el envasado (3 °C para los despojos; 4 °C para la carne de aves), con una temperatura ambiente de 12 °C como máximo o un sistema alternativo de efecto equivalente. Comprueba las normas que se aplican a tu planta. Para ver bandas de temperatura y humedad en marcha, prueba la sala de setas del simulador de clima de invernadero. Allí el control añade humedad; en una sala de carne el deshumidificador la quita.
¿Cómo obtiene el servidor un inventario en tiempo real?
El PLC lleva un contador por calibre y envía los recuentos al servidor por Ethernet. El caso no cita el protocolo. Dos formas habituales: el servidor lee los contadores como holding registers de Modbus TCP, o el PLC los publica por MQTT. Envía totales, no incrementos, para no perder piezas si la red se corta un momento. Consulta un mapa de registros Modbus TCP en un M-Duino.
Descarga el caso de estudio
PDF de 4 páginas con el reto, la lógica, la arquitectura y el hardware. Sin formularios.
¿Una línea similar?
Cuéntanos tus calibres y tus cintas. Te responderá un ingeniero.
Dinos qué clasificas, cuántos calibres y cintas necesitas, cuántas piezas por minuto y qué condiciones tiene que mantener la sala. Te diremos qué controlador encaja y cómo conectarlo.
- Respuesta de nuestro equipo técnico
- Recuento de E/S y dimensionado del controlador para tu línea
- PLC basados en Arduino, ESP32 o Raspberry Pi